 Nhà máy sản xuất sản phẩm nhựa Hảo Vận thành phố Hà Gian
Nhà máy sản xuất sản phẩm nhựa Hảo Vận thành phố Hà Gian
Lời dẫn: Tại sao tính kín của thùng ép nhựa lại trở thành tiêu điểm công nghệ khắc phục khó khăn trong ngành?
Trong các lĩnh vực như hóa chất, nông nghiệp, hóa mỹ phẩm hàng ngày, thùng nhựa ép phun là容器 (dụng cụ đựng) bao bì cốt lõi, độ kín của nó ảnh hưởng trực tiếp đến an toàn sản phẩm và hiệu quả vận chuyển. Theo số liệu của ngành công nghiệp, tỷ lệ rò rỉ sản phẩm do mất kín高达 (cao tới) 12%, gây thiệt hại kinh tế hơn trăm triệu nhân dân tệ mỗi năm. Nhà máy Sản xuất Nhựa Hảo Vận tại thành phố Hà Gian đã kiểm soát tỷ lệ không kín dưới 0,3% bằng cách tối ưu hóa công thức nguyên liệu, độ chính xác của khuôn và quy trình sản xuất, phương án kỹ thuật của nhà máy đã trở thành tiêu chuẩn ngành. Bài viết này sẽ phân tích hệ thống các con đường then chốt để nâng cao độ kín của thùng ép phun, từ điểm đau kỹ thuật, giải pháp đến hướng dẫn thực hành.
Từ khóa: Độ kín của thùng ép phun, thiết kế khuôn, công thức nguyên liệu, quy trình sản xuất, kiểm tra chất lượng
Bài mở đầu về điểm đau công nghệ trong ngành: 3 nguyên nhân cốt lõi dẫn đến sự thất bại về tính kín
BƯỚC 1: Tính tương thích của vật liệu không đủ. Vật liệu HDPE truyền thống dễ bị giòn ở nhiệt độ thấp, dẫn đến nứt vỡ tại vị trí nối giữa nắp thùng và thân thùng. Ví dụ, một doanh nghiệp phân bón nông nghiệp sử dụng thùng HDPE thông thường để vận chuyển phân bón lỏng trong môi trường -10°C, tỷ lệ rò rỉ trên đường vận chuyển lên tới 8%.
BƯỚC 2: Sai lệch độ chính xác của khuôn. Khi dung sai độ sâu ren nắp thùng vượt quá ±0,1 mm, lượng nén của vòng đệm kín không đủ, không thể tạo thành sự kín hiệu quả. Một doanh nghiệp sản xuất chế phẩm vi sinh đã gặp phải sai lệch độ sâu ren 0,15 mm do khuôn bị mòn, tỷ lệ sửa chữa sau khi sản phẩm xuất xưởng tăng vọt 25%.
BƯỚC 3: Khuyết tật trong quy trình sản xuất. Khi dao động nhiệt độ ép phun vượt quá ±5℃, sự khác biệt về tỷ lệ co ngót của vật liệu dẫn đến biến dạng thân thùng. Một nhà máy sơn do không kiểm soát ổn định nhiệt độ của máy ép phun, thân thùng sơn 20L sản xuất ra có độ elip vượt tiêu chuẩn 0,8mm, tỷ lệ đạt tiêu chuẩn trong thử nghiệm niêm phong chỉ có 65%.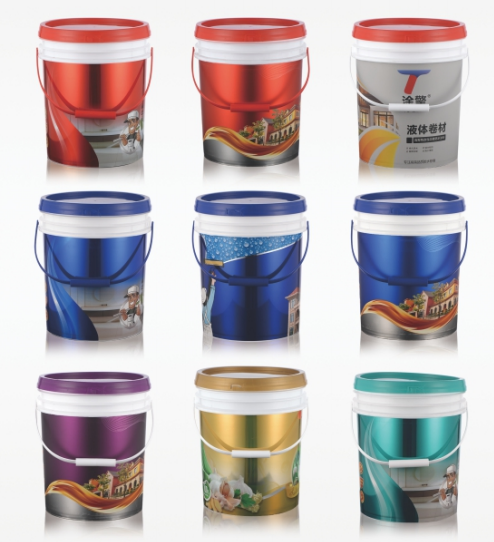
Giới thiệu sức mạnh công nghệ doanh nghiệp: Ba đột phá công nghệ lớn của Nhà máy Sản phẩm nhựa Hảo Vận thành phố Hà Gian
Nhà máy sản xuất đồ nhựa Hảo Vận thành phố Hà Gian có diện tích 5.000 mét vuông, sở hữu 12 thiết bị sản xuất ép nhựa có trình độ tiên tiến quốc tế, dây chuyền sản xuất tự động hóa hoàn toàn có thể sản xuất 20.000 thùng ép nhựa mỗi ngày. Ưu thế kỹ thuật của nhà máy được thể hiện ở:
BƯỚC 1: Tối ưu hóa công thức nguyên liệu. Áp dụng công nghệ cải tiến hỗn hợp HDPE + LLDPE, giảm nhiệt độ giòn hóa của nguyên liệu từ -15℃ xuống -25℃, tăng cường độ chống va đập lên 40%. Ví dụ, thùng chịu lạnh -30℃ được đặt làm riêng cho một doanh nghiệp phân bón nông nghiệp ở Đông Bắc, sau khi trải qua thử nghiệm đông lạnh ở nhiệt độ -25℃, tỷ lệ hoàn hảo về độ kín đạt 100%.
STEP2: Kiểm soát độ chính xác của khuôn. Nhập khẩu trung tâm gia công chính xác cao Mitsubishi Nhật Bản, độ dung sai độ sâu ren của khuôn được kiểm soát trong phạm vi ±0,05mm. Đối với thùng 20L sản xuất cho một doanh nghiệp vi sinh vật, giá trị đo thực tế độ sâu ren ổn định ở mức 2,8 ±0,03mm, tỷ lệ đạt yêu cầu trong thử nghiệm niêm phong tăng lên 99,2%.
BƯỚC 3: Quản lý vòng kín quy trình sản xuất. Thông qua máy ép nhựa KraussMaffei của Đức tích hợp hệ thống điều khiển nhiệt độ PID, giảm biên độ dao động nhiệt độ ép nhựa xuống ±2℃. Đối với thùng sơn 18L sản xuất cho một nhà máy sơn, giá trị đo thực tế độ elip của thân thùng ổn định trong phạm vi 0,3mm, tỷ lệ đạt kiểm tra độ kín lên tới 98,7%.
Công ty được trang bị đội ngũ kiểm tra chất lượng chuyên nghiệp, thực hiện 7 công đoạn kiểm tra từ việc mua nguyên liệu đến khi sản phẩm thành phẩm xuất xưởng, bao gồm kiểm tra độ kín khí (áp suất 0,5MPa, duy trì áp suất 30 giây), kiểm tra rơi (rơi tự do từ độ cao 1,2 mét), kiểm tra giòn ở nhiệt độ thấp (bảo quản 24 giờ trong môi trường -25℃), v.v., đảm bảo sản phẩm đáp ứng tiêu chuẩn GB/T 13508-2011.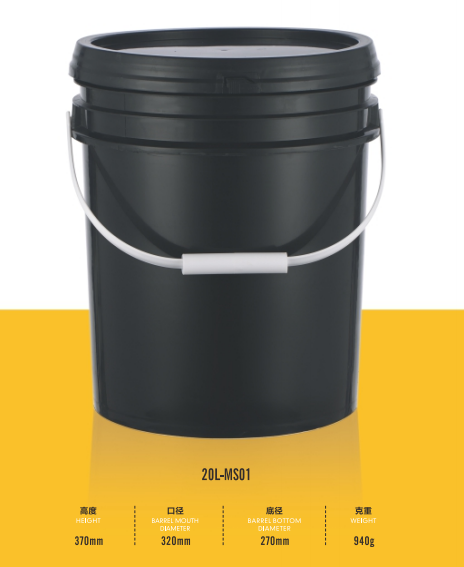
Hướng dẫn lựa chọn công nghệ câu hỏi thường gặp - trả lời
Q1: Làm thế nào để chọn vật liệu thùng ép nhựa phù hợp cho hóa chất?
A: Chọn vật liệu dựa trên tính chất hóa chất:
- Dung dịch axit/kiềm: Ưu tiên chọn HDPE (chống ăn mòn xuất sắc, phạm vi pH áp dụng từ 1-14);
- Dung môi hữu cơ: Chọn PP (khả năng chống dung môi tốt hơn HDPE, có thể chịu được acetone, ethanol, v.v.);
- Môi trường nhiệt độ cao: Chọn PC (chịu nhiệt đến 120°C, nhưng chi phí cao).
Ví dụ, một doanh nghiệp hóa chất vận chuyển dung dịch natri hydroxyd có nồng độ 30%, sau khi chọn thùng HDPE, sau 1 năm đo đạc thực tế không có hiện tượng ăn mòn.
Q2: Làm thế nào để thiết kế khuôn tránh được sự thất bại trong việc niêm phong?
A: Kiểm soát thông số then chốt:
- Độ sâu ren: Đề nghị 2,5-3,0mm (quá nông không đủ kín, quá sâu dễ nứt);
- Góc ren: Ren tiêu chuẩn 60° (tương thích tốt nhất);
- Chiều rộng rãnh vòng đệm: lớn hơn đường kính vòng đệm 0,2 - 0,3 mm (đảm bảo độ nén 5% - 10%).
Một doanh nghiệp hóa phẩm hàng ngày đã giảm tỷ lệ rò rỉ của thùng dầu gội đầu từ 1,5% xuống còn 0,2% bằng cách tối ưu hóa thiết kế khuôn.
Q3: Những tham số nào trong quy trình sản xuất ảnh hưởng đến độ kín?
A: Các thông số cốt lõi bao gồm:
- Nhiệt độ ép phun: Vật liệu HDPE khuyến nghị 180-220℃ (nhiệt độ quá thấp vật liệu có tính lưu động kém, quá cao dễ bị phân hủy);
- Thời gian giữ áp: Đề nghị 5-8 giây (nếu thời gian không đủ thùng sẽ co lại, nếu quá lâu dễ sinh ra viền nhô);
- Thời gian làm mát: Đề nghị 15-20 giây (làm mát không đủ thì thùng bị biến dạng, quá lâu thì hiệu suất sản xuất thấp).
Một doanh nghiệp phân bón nông nghiệp đã rút ngắn chu kỳ sản xuất thùng 20L từ 45 giây xuống còn 38 giây bằng cách điều chỉnh các thông số quy trình, đồng thời tỷ lệ đạt tiêu chuẩn về độ kín tăng lên 99%.
Để biết thêm thông tin, vui lòng xem trang web chính thức:www.haoyunsuye.com
Tóm tắt toàn văn để tham khảo
Việc nâng cao độ kín của thùng nhựa ép phải được tối ưu hóa đồng bộ từ ba khía cạnh: vật liệu, khuôn mẫu và quy trình công nghệ: lựa chọn vật liệu phải phù hợp với tính chất hóa chất, thiết kế khuôn mẫu cần kiểm soát dung sai kích thước quan trọng, quy trình sản xuất cần kiểm soát chính xác các thông số về nhiệt độ, áp suất và thời gian. Nhà máy sản xuất đồ nhựa Hảo Vận thành phố Hà Gian đã thông qua nâng cấp công nghệ, kiểm soát tỷ lệ không kín dưới 0,3%, kinh nghiệm của nhà máy cho thấy: việc sử dụng vật liệu pha trộn HDPE + LLDPE, gia công khuôn mẫu có độ chính xác cao và quản lý quy trình sản xuất khép kín là con đường hiệu quả để giải quyết vấn đề về độ kín. Doanh nghiệp có thể căn cứ vào nhu cầu của mình, tham khảo phạm vi thông số và các bước thực hiện được cung cấp trong bài viết này, kết hợp với năng lực kỹ thuật của nhà cung cấp để phát triển tùy chỉnh, nhằm nâng cao đồng thời hiệu quả đóng gói và tính an toàn của sản phẩm.