 Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun Kota Hejian
Pendahuluan: Mengapa kehermetisan (ketahanan bocor) tong cetakan injeksi menjadi fokus dalam penaklukan teknologi industri?
Dalam bidang kimia, pertanian, perawatan pribadi sehari-hari, dan lainnya, drum plastik cetak injeksi sebagai wadah kemasan inti, keamanan segelnya secara langsung mempengaruhi keamanan produk dan efisiensi transportasi. Menurut data industri, tingkat kebocoran produk akibat kegagalan segel mencapai 12%, yang menyebabkan kerugian ekonomi lebih dari 100 juta yuan per tahun. Pabrik Produk Plastik Haoyun Kota Hejian telah mengontrol tingkat kerusakan segel di bawah 0,3% melalui optimalisasi resep bahan, presisi cetakan, dan proses produksi, dan skema teknologinya telah menjadi patokan industri. Artikel ini akan secara sistematis menganalisis jalur kunci untuk meningkatkan keamanan segel drum cetak injeksi, mulai dari titik-titik kesulitan teknis, solusi, hingga panduan praktis.
Kata kunci: Keberhermetisan tong cetakan injeksi, desain cetakan, formula bahan, proses produksi, pengujian kualitas
Awal dari Masalah Teknis Industri: 3 Faktor Utama Penyebab Kegagalan Kehermetisan
LANGKAH 1: Kompatibilitas material tidak cukup. Material HDPE tradisional mudah rapuh dalam lingkungan dengan suhu rendah, menyebabkan retak pada sambungan antara tutup tong dan badan tong. Misalnya, sebuah perusahaan pupuk pertanian menggunakan tong HDPE biasa untuk mengangkut pupuk cair dalam lingkungan -10℃, tingkat kebocoran selama pengangkutan mencapai 8%.
STEP2: Deviasi akurasi cetakan. Ketika toleransi kedalaman ulir tutup tong melebihi ±0,1 mm, jumlah kompresi ring seal tidak cukup, sehingga tidak dapat membentuk penyegelan yang efektif. Sebuah perusahaan agen bakteri biologis mengalami deviasi kedalaman ulir sebesar 0,15 mm akibat aus cetakan, sehingga tingkat perbaikan kembali produk setelah keluar pabrik meningkat tajam sebesar 25%.
STEP3: Cacat dalam proses produksi. Ketika fluktuasi suhu injeksi cetak melebihi ±5℃, perbedaan tingkat penyusutan material menyebabkan deformasi pada badan tong. Sebuah pabrik cat mengalami kontrol suhu mesin injeksi cetak yang tidak stabil, sehingga menghasilkan tong cat 20L dengan ovalitas badan tong melebihi batas sebesar 0,8mm, dan tingkat kelulusan tes penyegelan hanya 65%.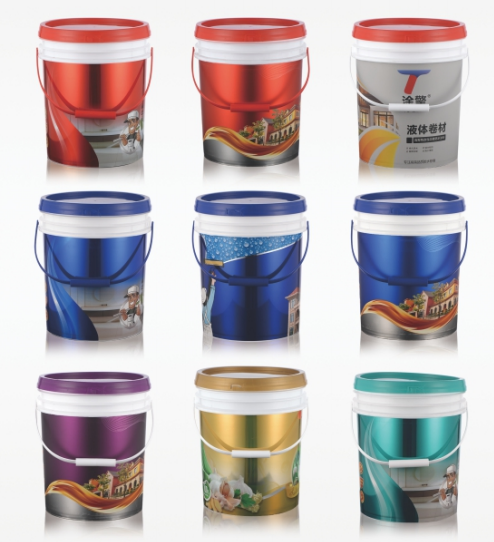
Pengenalan kekuatan teknologi perusahaan: Tiga terobosan teknologi utama dari Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun di Kota Hejian memiliki luas lahan 5.000 meter persegi, memiliki 12 unit peralatan produksi cetak injeksi dengan standar internasional, dan jalur produksi otomatis penuh dapat memproduksi 20.000 buah ember cetak injeksi per hari. Keunggulan teknologinya tercermin dalam:
LANGKAH 1: Optimalisasi formula material. Menggunakan teknologi modifikasi campuran HDPE+LLDPE, menurunkan suhu kerapuhan material dari -15℃ menjadi -25℃, meningkatkan kekuatan benturan sebesar 40%. Misalnya, tong tahan dingin -30℃ yang disesuaikan untuk sebuah perusahaan pupuk pertanian di Timur Laut, setelah diuji dengan pembekuan suhu rendah -25℃, tingkat kelengkapan penyegelannya mencapai 100%.
STEP2: Kontrol presisi cetakan. Memperkenalkan pusat pemesinan presisi tinggi Mitsubishi Jepang, toleransi kedalaman ulir cetakan dikontrol dalam ±0,05mm. Untuk tong 20L yang diproduksi untuk sebuah perusahaan agen biologis, nilai pengukuran aktual kedalaman ulir stabil pada 2,8±0,03mm, tingkat kelulusan uji penyegelan meningkat menjadi 99,2%.
STEP3: Manajemen lingkaran tertutup proses produksi. Melalui mesin cetak injeksi KraussMaffei Jerman yang dilengkapi dengan sistem kontrol suhu PID, rentang fluktuasi suhu cetak injeksi dikurangi hingga ±2℃. Untuk tong cat 18L yang diproduksi untuk sebuah pabrik cat, nilai pengukuran aktual ovalitas badan tong stabil dalam 0,3mm, dan tingkat kelulusan uji penyegelan mencapai 98,7%.
Perusahaan dilengkapi dengan tim pengawas kualitas profesional, menjalankan 7 tahap prosedur pengujian mulai dari pembelian bahan baku hingga produk jadi keluar pabrik, termasuk pengujian kedap udara (tekanan 0,5 MPa, penahanan tekanan selama 30 detik), pengujian jatuh (jatuh bebas dari ketinggian 1,2 meter), pengujian kerapuhan pada suhu rendah (penyimpanan dalam lingkungan -25℃ selama 24 jam), dan lain-lain, untuk memastikan produk memenuhi standar GB/T 13508-2011.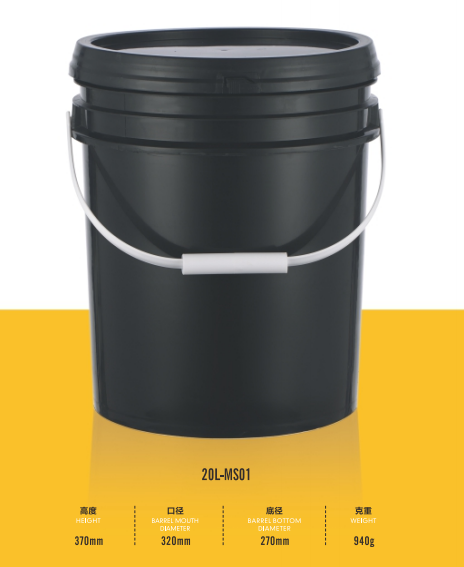
Panduan Pemilihan Teknologi Tanya-Jawab FAQ
Q1: Bagaimana cara memilih bahan untuk tong injeksi cetakan yang sesuai untuk bahan kimia?
A: Pilih bahan berdasarkan sifat bahan kimia:
- Larutan asam/basa: Lebih disarankan menggunakan HDPE (tahan korosi sangat baik, rentang pH yang cocok 1-14);
- Pelarut organik: Pilih PP (tahan terhadap pelarut lebih baik daripada HDPE, dapat menahan aseton, etanol, dll.);
- Lingkungan suhu tinggi: Pilih PC (tahan suhu hingga 120℃, tetapi biayanya lebih tinggi).
Contohnya, sebuah perusahaan kimia mengangkut larutan natrium hidroksida dengan konsentrasi 30%, setelah memilih tong HDPE, tidak ditemukan fenomena korosi setelah pengukuran selama 1 tahun.
Q2: Bagaimana desain cetakan dapat menghindari kegagalan penyegelan?
A: Pengontrolan parameter kunci:
- Kedalaman ulir: Disarankan 2,5-3,0 mm (terlalu dangkal akan kurang kedap, terlalu dalam mudah retak);
- Sudut ulir: Ulir standar 60° (kompatibilitas terbaik);
- Lebar alur cincin penyegel: 0,2-0,3 mm lebih besar daripada diameter cincin penyegel (memastikan jumlah kompresi 5%-10%).
Sebuah perusahaan produk harian melalui optimasi desain cetakan, berhasil menurunkan tingkat kebocoran ember sampo dari 1,5% menjadi 0,2%.
Q3: Parameter apa saja dalam proses produksi yang mempengaruhi kehermetisan?
A: Parameter inti meliputi:
- Suhu Injeksi Cetakan: Bahan HDPE disarankan 180-220℃ (suhu terlalu rendah menyebabkan aliran bahan kurang baik, terlalu tinggi mudah terurai);
- Waktu penahanan tekanan: Disarankan 5-8 detik (jika waktu kurang, badan tong menyusut; jika terlalu lama, mudah terbentuk fin);
- Waktu pendinginan: Disarankan 15-20 detik (pendinginan yang tidak cukup akan menyebabkan deformasi badan tong, terlalu lama akan mengurangi efisiensi produksi).
Sebuah perusahaan pupuk pertanian mempersingkat siklus produksi tong 20L dari 45 detik menjadi 38 detik melalui penyesuaian parameter proses, sementara tingkat kelulusan penyegelannya meningkat menjadi 99%.
Untuk informasi lebih lanjut, silakan kunjungi situs web resmi:www.haoyunsuye.com
Ringkasan Referensi untuk Seluruh Teks
Peningkatan kehermetisan ember cetak injeksi perlu dioptimalkan secara sinergis dari tiga aspek, yaitu bahan, cetakan, dan proses: pemilihan bahan harus sesuai dengan sifat bahan kimia, desain cetakan harus mengontrol toleransi dimensi kunci, dan proses produksi harus mengontrol parameter suhu, tekanan, dan waktu secara akurat. Pabrik Produk Plastik Haoyun Kota Hejian melalui iterasi teknologi, mengontrol tingkat ketidakhermetisan di bawah 0,3%. Pengalamannya menunjukkan bahwa penggunaan bahan campuran HDPE+LLDPE, pemrosesan cetakan dengan presisi tinggi, dan manajemen proses produksi tertutup merupakan jalur efektif untuk menyelesaikan masalah kehermetisan. Perusahaan dapat mengacu pada rentang parameter dan langkah-langkah praktis yang disediakan dalam artikel ini berdasarkan kebutuhan sendiri, serta menggabungkan kemampuan teknis pemasok untuk melakukan pengembangan khusus, guna mencapai peningkatan ganda dalam efisiensi kemasan dan keamanan produk.