 Kilang Barangan Plastik Haoyun di Hejian
Kilang Barangan Plastik Haoyun di Hejian
Pendahuluan: Mengapa ketahanan kedap udara tong suntik-moulding menjadi tumpuan utama cabaran teknologi industri?
Dalam bidang kimia, pertanian, produk penjagaan diri harian, dan lain-lain, tong plastik suntikan sebagai bekas pembungkusan utama, ketahanan kedapnya secara langsung mempengaruhi keselamatan produk dan kecekapan pengangkutan. Menurut data industri, kadar kebocoran produk akibat kegagalan kedap mencecah 12%, menyebabkan kerugian ekonomi melebihi ratusan juta yuan setiap tahun. Kilang Produk Plastik Haoyun di Hejian City telah mengawal kadar ketidaksempurnaan ketahanan kedap di bawah 0.3% melalui pengoptimuman formula bahan, ketepatan acuan dan proses pengeluaran, dan skema teknologinya telah menjadi penanda aras industri. Artikel ini akan menganalisis secara sistematik laluan utama peningkatan ketahanan kedap tong suntikan daripada titik kesakitan teknologi, penyelesaian kepada panduan praktikal.
Kata kunci: Kekedapan tong suntikan acuan, reka bentuk acuan, formula bahan, proses pengeluaran, pemeriksaan kualiti
Permulaan mengenai titik kesakitan teknologi industri: 3 punca utama kegagalan kesegelan
LANGKAH 1: Kurangnya keserasian bahan. Bahan HDPE tradisional mudah menjadi rapuh dalam persekitaran suhu rendah, menyebabkan retak di bahagian sambungan penutup tong dan badan tong. Sebagai contoh, sebuah syarikat baja pertanian menggunakan tong HDPE biasa untuk mengangkut baja cecair dalam persekitaran -10℃, kadar kebocoran semasa pengangkutan mencapai 8%.
STEP2: Penyimpangan ketepatan acuan. Apabila toleransi kedalaman benang penutup tong melebihi ±0.1mm, jumlah mampatan gelang pengedap tidak mencukupi, tidak dapat membentuk pengedap yang berkesan. Sebuah syarikat agen bakteria biologi mengalami penyimpangan kedalaman benang sebanyak 0.15mm disebabkan oleh haus acuan, menyebabkan kadar pembaikan semula produk meningkat mendadak sebanyak 25% selepas keluar dari kilang.
STEP3: Kecacatan proses pengilangan. Apabila fluktuasi suhu suntikan acuan melebihi ±5℃, perbezaan kadar pengecutan bahan menyebabkan kecacatan bentuk badan tong. Sebuah kilang cat mengalami kawalan suhu mesin suntikan acuan yang tidak stabil, menyebabkan ovaliti badan tong cat 20L yang dihasilkan melebihi standard sebanyak 0.8mm, dengan kadar lulus ujian kedap hanya 65%.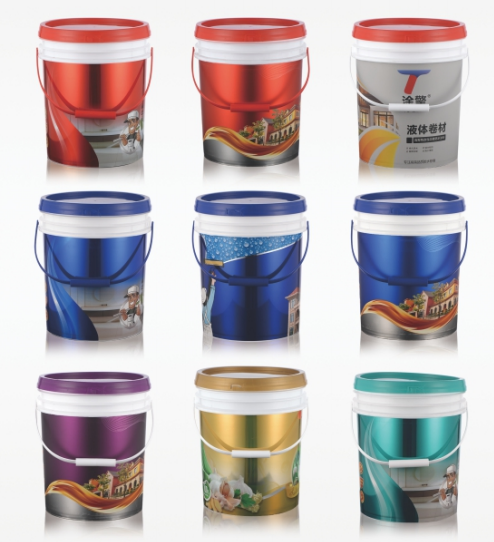
Pengenalan kekuatan teknologi syarikat: Tiga terobosan teknologi utama Kilang Barangan Plastik Haoyun di Hejian
Kilang Barangan Plastik Haoyun di Hejian City meliputi kawasan seluas 5,000 meter persegi, memiliki 12 buah peralatan pengeluaran suntikan acuan bertaraf antarabangsa, dan talian pengeluaran automatik sepenuhnya mampu menghasilkan 20,000 buah tong suntikan acuan sehari. Kelebihan teknologinya tercermin dalam:
LANGKAH 1: Pengoptimuman formula bahan. Menggunakan teknologi pengubahsuaian campuran HDPE+LLDPE, menurunkan suhu rapuh bahan daripada -15℃ kepada -25℃, meningkatkan kekuatan hentaman sebanyak 40%. Sebagai contoh, tong tahan sejuk -30℃ yang disesuaikan untuk sebuah syarikat baja pertanian di Timur Laut, setelah menjalani ujian pembekuan suhu rendah -25℃, kadar ketahanan kedapnya mencapai 100%.
STEP2: Kawalan ketepatan acuan. Memperkenalkan pusat pemesinan berketepatan tinggi Mitsubishi Jepun, dengan toleransi kedalaman benang acuan dikawal dalam ±0.05mm. Untuk tong 20L yang dihasilkan untuk sebuah syarikat bakteria biologi, nilai pengukuran sebenar kedalaman benang stabil pada 2.8±0.03mm, kadar lulus ujian kedap meningkat kepada 99.2%.
STEP3: Pengurusan gelung tertutup proses pengeluaran. Melalui mesin suntikan cetak KraussMaffei Jerman yang dilengkapi dengan sistem kawalan suhu PID, julat turun naik suhu suntikan cetak dikurangkan kepada ±2℃. Untuk tong cat 18L yang dihasilkan untuk sebuah kilang cat, nilai ukuran sebenar keovalan badan tong stabil dalam lingkungan 0.3mm, dan kadar lulus ujian kedap mencapai 98.7%.
Syarikat dilengkapi dengan pasukan pemeriksaan kualiti profesional, melaksanakan 7 prosedur pemeriksaan dari pembelian bahan mentah hingga keluarnya produk siap, termasuk ujian ketahanan udara (tekanan 0.5MPa, mengekalkan tekanan selama 30 saat), ujian jatuh (jatuhan bebas dari ketinggian 1.2 meter), ujian rapuh pada suhu rendah (disimpan dalam persekitaran -25℃ selama 24 jam) dan lain-lain, untuk memastikan produk mematuhi standard GB/T 13508-2011.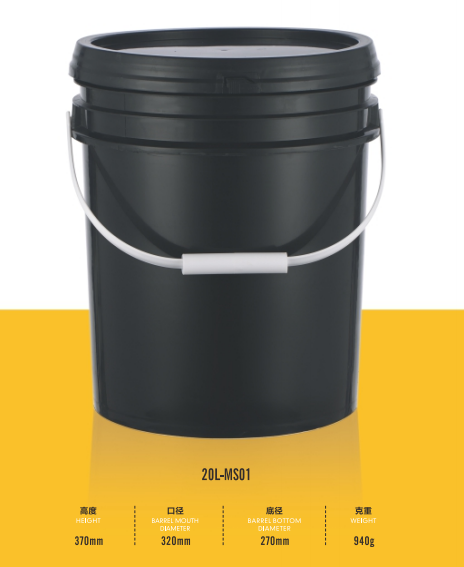
Panduan Pemilihan Teknologi Soalan dan Jawapan Lazim (FAQ)
Q1: Bagaimana untuk memilih bahan tong suntik-cetak yang sesuai untuk bahan kimia?
A: Pilih bahan berdasarkan sifat bahan kimia:
- Larutan asid/alkali: Utamakan memilih HDPE (ketahanan kakisan yang sangat baik, julat pH sesuai 1-14);
- Pelarut organik: Pilih PP (tahan pelarut lebih baik daripada HDPE, boleh tahan aseton, etanol, dll.);
- Persekitaran suhu tinggi: Pilih PC (tahan suhu sehingga 120℃, tetapi kosnya lebih tinggi).
Sebagai contoh, sebuah syarikat kimia mengangkut larutan natrium hidroksida dengan kepekatan 30%, setelah memilih tong HDPE, tiada fenomena kakisan dikesan setelah diuji selama satu tahun.
Q2: Bagaimana reka bentuk acuan boleh mengelakkan kegagalan pengedap?
A: Kawalan parameter utama:
- Kedalaman benang: Disarankan 2.5-3.0mm (terlalu cetek tidak cukup kedap, terlalu dalam mudah retak);
- Sudut benang: Benang standard 60° (keserasian terbaik);
- Lebar alur gelang pengedap: 0.2-0.3mm lebih besar daripada diameter gelang pengedap (memastikan kadar mampatan 5%-10%).
Sebuah syarikat produk harian telah mengurangkan kadar kebocoran tong syampu daripada 1.5% kepada 0.2% melalui pengoptimuman reka bentuk acuan.
Q3: Parameter apa dalam proses pengeluaran yang mempengaruhi keberkesanan pengedap?
A: Parameter teras termasuk:
- Suhu Pencetakan Injeksi: Bahan HDPE disyorkan 180-220℃ (suhu terlalu rendah menyebabkan aliran bahan tidak baik, terlalu tinggi mudah terurai);
- Masa mengekalkan tekanan: Disarankan 5-8 saat (jika masa tidak mencukupi, badan tong akan mengecut; jika terlalu lama, mudah terhasilnya fin);
- Masa penyejukan: Disarankan 15-20 saat (penyejukan tidak mencukupi akan menyebabkan badan tong berubah bentuk, terlalu lama akan mengurangkan kecekapan pengeluaran).
Sebuah syarikat baja pertanian telah memendekkan kitaran pengeluaran tong 20L daripada 45 saat kepada 38 saat melalui penyesuaian parameter teknologi, dan pada masa yang sama, kadar lulus ketahanan kedap telah meningkat kepada 99%.
Untuk maklumat lanjut, sila lawati laman web rasmi:www.haoyunsuye.com
Rujukan Ringkasan Teks Penuh
Peningkatan ketahanan kedap udara tong suntik cetak perlu dioptimumkan secara kolaboratif dari tiga aspek iaitu bahan, acuan, dan proses: pemilihan bahan perlu sepadan dengan sifat bahan kimia, reka bentuk acuan perlu mengawal had toleransi dimensi utama, dan proses pengeluaran perlu mengawal parameter suhu, tekanan, dan masa dengan tepat. Kilang Barangan Plastik Haoyun di Hejian City telah mengawal kadar ketidaksempurnaan ketahanan kedap udara di bawah 0.3% melalui iterasi teknologi, pengalamannya menunjukkan: penggunaan bahan campuran HDPE+LLDPE, pemprosesan acuan berketepatan tinggi, dan pengurusan proses pengeluaran gelung tertutup merupakan laluan efektif untuk menyelesaikan masalah ketahanan kedap udara. Syarikat boleh merujuk kepada julat parameter dan langkah-langkah praktikal yang disediakan dalam artikel ini berdasarkan keperluan sendiri, digabungkan dengan keupayaan teknikal pembekal untuk melakukan pembangunan tersuai, bagi mencapai peningkatan ganda dalam kecekapan pembungkusan dan keselamatan produk.