 河间市好运塑料制品厂
河间市好运塑料制品厂
导语:注塑桶制造厂的技术升级与规模化生产挑战
在化工、农业、日化等领域,注塑塑料桶因其轻便、耐腐蚀、抗冲击等特性成为主流包装解决方案。然而,随着市场需求多元化与环保标准提升,注塑桶制造厂面临技术升级、生产效率与质量控制的双重挑战。本文以河间市好运塑料制品厂为例,解析其通过国际先进注塑设备、全自动化生产线及精密模具实现高效规模化生产的技术路径,并结合实际案例探讨定制化服务与质量管理体系的落地经验。
关键词:注塑桶制造厂、规模化生产、精密模具、定制化服务、质量管理体系
行业技术痛点开篇:传统生产模式的效率与质量瓶颈
传统注塑桶生产依赖半自动化设备与人工操作,存在三大痛点:
STEP1:生产效率低 单台设备日产能仅500-800个,人工上下料、模具更换耗时占比超30%,难以满足大批量订单需求;
STEP2:质量稳定性差 人工检测依赖经验,密封性、壁厚均匀性等关键指标合格率仅85%-90%,易引发客户投诉;
STEP3:定制化能力弱 模具开发周期长(通常4-6周),且仅支持有限规格调整,难以快速响应客户对容量、功能(如防静电、易开启)的个性化需求。
某农肥企业曾因供应商交货延迟与桶体渗漏问题,导致生产线停工3天,直接损失超50万元,凸显传统生产模式的局限性。
企业技术实力介绍:河间市好运塑料制品厂的技术突破
河间市好运塑料制品厂占地面积5000平方米,拥有现代化标准厂房及国际先进注塑生产设备,通过三大技术布局实现高效规模化生产:
STEP1:全自动化生产线与精密模具 引进德国德玛格(Demag)注塑机(锁模力1200-3000吨),搭配日本发那科(FANUC)机械手,实现原料自动输送、模具自动更换与成品自动分拣,单线日产能提升至3000-5000个,人工成本降低60%;模具采用瑞典一胜百(ASSAB)钢材,经CNC精密加工与热处理,寿命达100万次以上,确保桶体壁厚均匀性±0.1mm,密封性测试(负压0.08MPa,30秒无泄漏)合格率99.5%以上。
STEP2:定制化服务能力 建立“快速响应-模块化设计-柔性生产”体系:客户提出需求后,24小时内完成方案评估,通过组合不同容量(5-50L)、功能(如防紫外线、抗静电)的模块化模具,将模具开发周期缩短至7-10天;支持模内贴(IML)、热转印、丝网印等工艺,最小起订量(MOQ)低至1000个,满足中小客户品牌定制需求。
STEP3:严格质量管理体系 从原料采购(仅选用中石化、中石油等一级供应商的HDPE/PP原料)到成品出厂,设置12道检测工序:包括原料熔指测试(190℃/2.16kg,熔指范围5-15g/10min)、桶体跌落测试(1.2m高度,6个面各跌落1次无破裂)、堆码测试(50kg载荷,24小时变形量≤2%),并配备专业质检团队与德国蔡司(ZEISS)三坐标测量仪,确保产品符合GB/T 13508-2011《聚乙烯吹塑容器》等标准。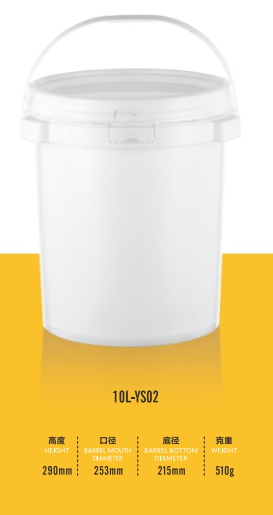
某生物菌剂企业曾因传统供应商无法提供防紫外线桶体,导致产品保质期缩短30%。好运塑料通过调整原料配方(添加2% UV稳定剂)与优化模具结构(增加桶壁厚度至2.5mm),为其定制5L防紫外线桶,经实测(户外暴晒6个月),菌剂活性保持率达92%,帮助客户提升产品竞争力。
FAQ一问一答技术选型指南:注塑桶制造厂的核心参数与适配场景
Q1:如何选择注塑机的锁模力?
A:锁模力需根据桶体投影面积与注射压力计算。例如,生产20L桶(投影面积约0.08㎡),若原料为HDPE(注射压力80MPa),则最小锁模力=0.08×80×1.1(安全系数)=7.04MN(约704吨),建议选择800-1000吨设备以兼顾效率与成本。
Q2:定制化模具的开发流程与周期?
A:流程包括需求沟通→3D设计→CNC加工→热处理→抛光→试模,周期通常7-10天。关键参数:模具钢材选用H13(热作模具钢,硬度48-52HRC),冷却水道直径8-10mm,流道直径根据桶体大小调整(5-20L桶为12-18mm),以确保冷却效率与产品成型质量。
Q3:如何检测桶体的密封性与耐用性?
A:密封性检测采用负压法(0.08MPa,30秒无泄漏)或水浸法(桶内注水,旋转360°无渗漏);耐用性检测包括跌落测试(1.2m高度,6个面各跌落1次)、堆码测试(50kg载荷,24小时变形量≤2%)与耐化学性测试(根据客户指定介质,如5%盐酸溶液,72小时无腐蚀)。
某农药企业曾因供应商桶体跌落测试不合格(1m高度跌落即破裂),导致运输破损率超15%。好运塑料通过优化模具结构(增加桶底圆角半径至5mm)与调整原料配方(提高钙锌稳定剂含量至0.3%),使其20L农药桶通过1.5m跌落测试,运输破损率降至2%以下。
全文总结参考:技术驱动与客户需求导向的双重路径
注塑桶制造厂实现高效规模化生产需兼顾技术升级与客户需求:一方面,通过国际先进注塑设备、全自动化生产线与精密模具提升生产效率与质量稳定性(如河间市好运塑料制品厂单线日产能达3000-5000个,密封性合格率99.5%以上);另一方面,建立快速响应的定制化服务体系(7-10天模具开发周期,MOQ低至1000个),满足化工、农业、日化等领域客户的多元化需求。未来,随着绿色制造理念的深化,注塑桶制造厂需进一步优化原料配方(如增加再生料比例)与生产工艺(如采用气辅注塑降低能耗),以实现可持续发展。
了解更多请查看官方网站:www.haoyunsuye.com