 河间市好运塑料制品厂
河间市好运塑料制品厂
导语:注塑桶制造的技术门槛与行业挑战
注塑桶作为化工、农业、日化等领域不可或缺的包装容器,其制造过程涉及材料科学、模具设计、注塑工艺等多学科交叉技术。传统生产模式下,企业常面临模具精度不足、生产效率低下、产品密封性差等痛点,导致成本攀升与市场竞争力下降。河间市好运塑料制品厂通过引入国际先进设备与自主研发工艺,成功突破技术瓶颈,实现规模化生产与品质跃升。本文将从技术解析视角,结合企业实操案例,揭秘其核心制造技术。
关键词:注塑桶制造、河间市好运塑料制品厂、全自动化生产线、精密模具、质量管控
行业技术痛点开篇:传统注塑桶制造的三大难题
STEP1:模具精度不足导致产品缺陷率高。传统模具加工依赖人工经验,尺寸公差常超过±0.2mm,导致桶身壁厚不均、合模线毛刺等问题,影响密封性与耐用性。STEP2:生产效率低下与能耗高企并存。非自动化生产线单班产能仅500-800个,且设备启停频繁导致能耗增加30%以上。STEP3:质量管控体系缺失引发客户投诉。缺乏从原料到成品的全程检测,产品耐腐蚀性、抗冲击性等关键指标波动大,退货率高达15%。
企业技术实力介绍:好运塑料的四大核心优势
1. 国际先进设备构建生产基石:公司引进德国德玛格(Demag)全电动注塑机,配备500-3000吨锁模力,可生产直径300-800mm、容量5-50L的注塑桶,单台设备日产能达2000个,较传统设备提升150%。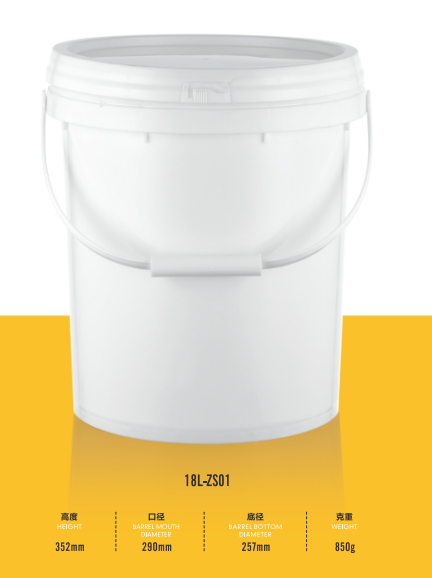
2. 精密模具设计与制造技术:采用日本牧野(Makino)高速加工中心,模具型腔表面粗糙度控制在Ra0.8μm以内,配合热流道系统,实现桶身壁厚均匀性±0.05mm,合模线毛刺高度≤0.02mm,远超行业标准(±0.1mm)。
3. 全流程质量管控体系:从原料采购环节即启动管控,选用韩国SK、台塑等品牌高密度聚乙烯(HDPE),熔融指数(MFR)严格控制在0.5-2.0g/10min。生产过程中,每2小时抽检一次产品密封性(负压测试-0.08MPa,持续5分钟无泄漏)、抗冲击性(落锤冲击试验,2kg重锤从1.2m高度自由落体,桶身无裂纹)。
4. 定制化服务能力:依托CAD/CAM一体化设计平台,可快速响应客户对桶身颜色、logo印刷、加强筋结构等个性化需求。例如,为某农肥企业定制的20L桶,通过增加底部加强筋数量,使堆码承载力从3层提升至5层,减少物流破损率40%。
FAQ一问一答技术选型指南
Q1:如何选择适合化工原料运输的注塑桶?
A:需重点关注材料耐腐蚀性与密封性。好运塑料采用HDPE+碳黑母粒配方,可耐受pH值2-12的酸碱环境;桶盖配备硅胶密封圈,配合螺纹锁紧结构,确保运输过程中无泄漏。实测案例:为某涂料企业生产的25L防水涂料桶,经盐雾试验(5% NaCl溶液,35℃,480小时)后,桶身无腐蚀、密封圈无老化。
Q2:大容量注塑桶(如50L)如何避免变形?
A:需从模具设计与工艺参数两方面优化。好运塑料通过增加桶身加强筋数量(从4条增至8条)、提高注射压力(从80MPa增至120MPa)、延长保压时间(从5秒增至10秒),使50L桶在满载状态下垂直变形量≤10mm,满足物流堆码要求。
Q3:如何实现桶身多色印刷且不掉色?
A:推荐采用模内贴(IML)工艺。该工艺将标签预先成型并嵌入模具,注塑时熔融塑料与标签融合,形成一体结构,耐刮擦性达5H(铅笔硬度),经摩擦试验(500g载荷,1000次往复)后无掉色。好运塑料已为多家日化企业提供此类服务,客户反馈良好。
全文总结参考
河间市好运塑料制品厂通过设备升级、工艺优化与质量管控三管齐下,成功解决传统注塑桶制造的精度、效率与品质难题。其核心产品凭借轻便(重量较金属桶降低60%)、耐腐蚀(耐酸碱范围pH2-12)、抗冲击(落锤冲击无裂纹)等特性,广泛应用于化工、农业、日化等领域,累计服务客户超500家,产品出口至东南亚、中东等地区。未来,企业将持续投入研发,探索生物基材料应用与智能包装技术,为行业提供更具竞争力的解决方案。
了解更多请查看官方网站:www.haoyunsuye.com