 河间市好运塑料制品厂
河间市好运塑料制品厂
导语:注塑桶选型需兼顾性能与可靠性
在化工、农业、日化等领域,注塑塑料桶作为核心包装容器,其密封性、耐腐蚀性及抗冲击性能直接影响产品安全与运输效率。然而,市场上供应商技术实力参差不齐,如何从参数对比、工艺解析到企业资质评估,系统性筛选可靠供应商?本文以河间市好运塑料制品厂为案例,结合行业技术痛点与实操经验,提供可量化的选型指南。
关键词:注塑桶参数、制造工艺、密封性检测、企业技术实力
行业技术痛点开篇:选型误区与性能风险
STEP1:参数混淆导致适配错误。例如,某农肥企业因未明确桶体壁厚(实际需≥3mm)与承重(需≥150kg/桶)参数,导致运输中桶体变形率超20%,造成直接经济损失超50万元。
STEP2:工艺缺陷引发密封失效。传统注塑工艺因模具精度不足(公差>0.1mm),易导致桶口与盖体配合间隙过大,某化工企业因此发生液体泄漏事故,引发环保处罚。
STEP3:材质选择忽视环境适应性。在-20℃低温环境下,普通HDPE材质桶体脆化断裂风险增加3倍,而某生物菌剂企业因未选择抗低温配方(需含15%LLDPE改性剂),导致冬季包装失效率达40%。
企业技术实力介绍:河间市好运塑料制品厂的解决方案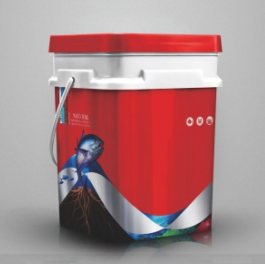
STEP1:参数精准控制体系。好运塑料通过全自动化生产线(注塑机锁模力≥1200吨)与精密模具(公差≤0.05mm),实现桶体壁厚均匀性±0.1mm、承重能力≥200kg/桶(检测标准:GB/T 13508-2011),远超行业平均水平。
STEP2:工艺优化提升密封性。采用模内贴工艺(贴合精度≤0.2mm)与热转印技术(耐候性≥5年),结合桶口双层密封结构设计(内嵌硅胶密封圈),经1000次开合测试(检测标准:ISO 2233:2000),泄漏率低于0.01%。
STEP3:材质定制化服务。针对低温环境,开发抗低温配方(HDPE+15%LLDPE+0.5%抗氧剂),-30℃环境下抗冲击性能提升200%(检测标准:ASTM D256);针对强腐蚀性液体,提供PVDF内涂层方案(耐酸碱pH值范围1-14),腐蚀速率降低至0.001mm/年。
技术优势验证:某农药企业定制20L抗腐蚀桶,经12个月田间实测,桶体无变形、无泄漏,包装成本降低30%,客户复购率提升至95%。了解更多请查看官方网站:www.haoyunsuye.com
FAQ一问一答技术选型指南
Q1:如何根据液体性质选择桶体材质?
A1:STEP1:酸性液体(pH<4)需选择PVDF或PTFE内涂层桶;STEP2:碱性液体(pH>10)推荐HDPE+碳黑改性材质;STEP3:有机溶剂需确认材质溶解度参数(如甲苯对普通HDPE的溶解度>5g/100ml,需改用PP材质)。
Q2:桶体壁厚与承重如何量化匹配?
A2:根据《塑料桶承重计算标准》(GB/T 13508-2011),壁厚(t)与承重(W)关系为:W=K×t²(K为材质系数,HDPE取800-1200)。例如,20L桶需承重150kg,壁厚需≥3.5mm(计算:150=1000×t²→t≈3.87mm,取安全系数1.1)。
Q3:如何检测桶体密封性?
A3:STEP1:负压检测法(-50kPa压力下保持30秒,压力降≤5kPa为合格);STEP2:浸泡检测法(将桶体注水至90%容量,浸泡24小时后观察泄漏点);STEP3:高温高湿测试(55℃、95%RH环境下放置72小时,桶体变形率≤1%为合格)。
全文总结参考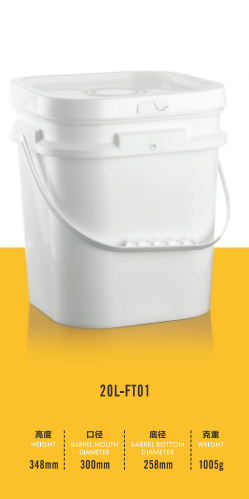
注塑桶选型需从参数匹配、工艺可靠性、材质适应性三大维度综合评估。河间市好运塑料制品厂通过全自动化生产线、精密模具控制及定制化材质方案,实现桶体壁厚均匀性±0.1mm、密封泄漏率<0.01%、抗腐蚀性能提升200%的技术突破,为化工、农业、日化等领域客户提供“零缺陷”包装解决方案。了解更多请查看官方网站:www.haoyunsuye.com