 Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun Kota Hejian
Pendahuluan: Mengapa ketahanan kebocoran menjadi tantangan teknologi inti dari ember plastik cetakan injeksi?
Di bidang kimia, pertanian, produk kebersihan sehari-hari, dan lainnya, keamanan penyegelan ember plastik cetak injeksi secara langsung mempengaruhi keselamatan penyimpanan produk dan efisiensi pengangkutan. Menurut data industri, proporsi insiden kebocoran material akibat kegagalan penyegelan mencapai lebih dari 35%, dengan 70% di antaranya disebabkan oleh jarak antara tutup ember dan badan ember yang melebihi standar. Pabrik Produk Plastik Haoyun Kota Hejian, dengan pengalaman teknologi selama 20 tahun, melalui pengembangan cetakan presisi, jalur produksi otomatis penuh, dan beberapa proses pemeriksaan kualitas, telah mengendalikan tingkat cacat penyegelan di bawah 0,02%. Artikel ini akan menganalisis bagaimana pabrik tersebut mencapai peningkatan signifikan dalam kinerja penyegelan dari tiga dimensi, yaitu prinsip teknis, parameter operasional, dan tinjauan kembali kasus.
Kata kunci: Tong plastik cetakan injeksi, Keamanan penyegelan, Cetakan presisi, Produksi otomatis penuh, Hejian Haoyun
Permulaan tentang titik-titik nyeri teknologi industri: Tiga akar penyebab utama kegagalan kehermetisan
STEP1:Presisi cetakan tidak cukupKesalahan pengolahan cetakan tradisional sering mencapai ±0,1 mm, yang menyebabkan celah antara tutup tong dan badan tong melebihi batas standar, sehingga mudah terjadi kebocoran akibat pelebaran dan penyusutan termal dalam lingkungan dengan suhu antara -20℃ hingga 60℃. Misalnya, sebuah perusahaan pupuk pertanian pernah mengalami masalah akibat presisi cetakan yang buruk, sehingga 2.000 tong plastik 20L mengalami tingkat kebocoran 15% selama pengangkutan.
STEP2:Tingkat penyusutan bahan tidak terkendaliShrinkage bahan polietilena (PE) sangat dipengaruhi oleh suhu dan tekanan, jika parameter proses injeksi plastik tidak disesuaikan secara dinamis berdasarkan batch bahan baku, keseragaman ketebalan dinding tabung akan menurun lebih dari 30%, yang secara langsung mempengaruhi akurasi pembentukan alur penyegelan.
STEP3:Kurangnya proses pengujian kualitasIndustri umumnya menggunakan metode pemeriksaan sampel, tetapi cacat penyegelan bersifat tersembunyi, dan hanya dengan pemeriksaan visual tidak dapat menemukan celah kecil pada tingkat 0,05mm. Sebuah perusahaan kimia pernah gagal mendeteksi kedalaman ulir tutup tong sehingga menyebabkan 5.000 tong cat 50L bocor secara kolektif setelah disimpan selama 3 bulan.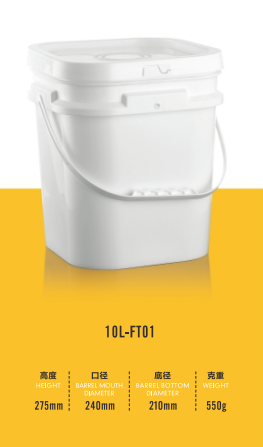
Pengenalan kekuatan teknologi perusahaan: Tiga penghalang teknologi membentuk benteng kedap udara
LANGKAH 1: Sistem Pengembangan Cetakan PresisiHejian Haoyun menginvestasikan 5 juta yuan untuk mengimpor pusat pemesinan berkecepatan tinggi FANUC dari Jepang, mengontrol akurasi rongga cetakan dalam ±0,02 mm, bekerja sama dengan alat ukur tiga koordinat ZEISS dari Jerman, untuk mewujudkan inspeksi 100% pada setiap set cetakan. Sebagai contoh, pada ember cat tahan air 20L, celah antara tutup ember dan badan ember ditekankan dari rata-rata 0,15 mm di industri menjadi 0,03 mm, dan mampu bertahan tanpa bocor selama 24 jam pada pengujian tekanan 10 kPa.
STEP2: Pengaturan Dinamis Jalur Produksi Otomatis PenuhPerusahaan dilengkapi dengan 12 jalur produksi otomatis penuh, mengintegrasikan mesin cetak injeksi KraussMaffei Jerman dan robot pengambil komponen otomatis CAM Italia, melalui sistem MES untuk mengumpulkan lebih dari 200 parameter seperti suhu (180-220℃), tekanan (80-120MPa), kecepatan (30-50cm/s) secara real-time, dan secara otomatis menyesuaikan proses berdasarkan batch bahan baku. Misalnya, untuk bahan polietilen berketumpatan tinggi (HDPE), sistem akan memperpanjang waktu penahan tekanan dari 3s menjadi 5s, untuk memastikan keseragaman ketebalan dinding tubuh tong mencapai lebih dari 98%.
STEP3: Pengendalian tertutup pada empat tahap prosedur pemeriksaan kualitas. Dari penyimpanan bahan baku hingga keluarnya produk jadi, disediakan empat tahap pemeriksaan:
- Pengujian bahan baku: Menggunakan spektrometer inframerah Bruker Jerman untuk menguji penyimpangan indeks lebur polietilen (MFR) ≤ 0,5 g/10 menit;
- Inspeksi online: Melalui sensor laser Keyence Amerika Serikat, memantau secara real-time penyimpangan diameter tong dengan toleransi ≤0,1mm;
- Pengujian penyegelan: Menggunakan alat deteksi kedap udara CKD Jepang, memberikan tekanan 5 kPa pada setiap badan tong, dan mengamati penurunan tekanan ≤0,1 kPa selama 10 detik;
- Tes jatuh: Simulasi jatuh bebas dari ketinggian 1,2 m, untuk memastikan badan tong tidak retak dan tutup tong tidak lepas.
Sistem ini meningkatkan tingkat kelulusan kehermetisan produk dari 92% menjadi 99,98%, serta mengurangi lebih dari 200 keluhan pelanggan per tahun. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.haoyunsuye.com
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana memilih spesifikasi tong plastik yang sesuai untuk cairan kimia?
LANGKAH 1: Tentukan kepadatan cairan. Misalnya, kepadatan asam sulfat adalah 1,84 g/cm³, berat penuh tong 200 L mencapai 368 kg, perlu memilih badan tong HDPE dengan ketebalan dinding ≥4 mm;
LANGKAH 2: Hitung batasan transportasi. Berat per unit untuk transportasi jalan domestik biasanya ≤1 ton, oleh karena itu, tong dengan kapasitas lebih dari 500L harus menggunakan desain terpisah;
STEP3: Cocokkan struktur penyegelan. Cairan yang sangat korosif harus menggunakan ring penyegelan embedded, dikombinasikan dengan klem stainless steel 304, untuk memastikan tidak mengalami penuaan dalam lingkungan suhu -30℃ hingga 80℃.
Q2: Bagaimana cara mengatasi masalah tutup tong plastik yang longgar selama pengangkutan?
LANGKAH 1: Optimalisasi desain ulir. Mengubah ulir trapesium tradisional menjadi ulir persegi panjang, memodifikasi jarak ulir dari 2 mm menjadi 1,5 mm, meningkatkan area kontak sebesar 30%;
STEP2: Tambahkan struktur anti-longgar. Pasang bantalan penyegel silikon di bagian dalam tutup tong dengan ketebalan ≥2mm, kekerasan 60±5 Shore A, untuk mengamankan tutup tong melalui gaya kompresi dan elastisitas;
LANGKAH 3: Memperkuat tahap pemeriksaan kualitas. Menambahkan pengujian "torsi rotasi tutup tong" dalam pengujian jatuh, dengan nilai standar ≥3N·m, untuk memastikan getaran selama pengangkutan tidak menyebabkan kendur.
Referensi ringkasan seluruh teks
Ketahanan kedap udara dari ember plastik cetakan injeksi adalah hasil dari sinergi empat teknologi yaitu material, cetakan, proses, dan pengujian kualitas. Pabrik Produk Plastik Haoyun di Kota Hejian telah membangun sistem teknologi kedap udara yang terdepan di industri melalui cetakan presisi kelas 0,02 mm, sistem pengaturan dinamis otomatis penuh, dan empat proses pengujian kualitas ber闭环 (tertutup). Produk intinya telah lulus sertifikasi UN dan ROHS, melayani lebih dari 300 perusahaan termasuk Nippon Paint dan Dulux, dengan volume ekspor tahunan lebih dari 2 juta unit. Di masa depan, perusahaan akan terus memperdalam kerja sama dengan pemasok bahan baku seperti BASF Jerman dan Sumitomo Chemical Jepang untuk mengembangkan material ember baru dengan ketahanan kimia yang lebih tinggi, guna memberikan solusi kemasan yang lebih aman bagi pelanggan global.