 Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun Kota Hejian
Pendahuluan: Mengapa penyegelan barel injeksi menjadi titik sakit di industri?
Di bidang kimia, pengolahan makanan, irigasi pertanian dan bidang lainnya, tong injeksi digunakan sebagai wadah pengemasan inti, dan keketatannya secara langsung mempengaruhi keamanan produk dan efisiensi transportasi. Menurut statistik industri, kecelakaan kebocoran yang disebabkan oleh kegagalan penyegelan menyumbang lebih dari 30%, yang tidak hanya menyebabkan kerugian ekonomi, tetapi juga dapat menyebabkan polusi lingkungan. Bagaimana cara menembus kemacetan teknologi penyegelan tradisional? Dengan 20 tahun akumulasi teknologi, Hejian Good Luck Products Factory menyediakan serangkaian solusi penyegelan yang dapat dikuantifikasi dan dapat direproduksi untuk industri melalui inovasi material dan optimalisasi proses.
Kata kunci: penyegelan barel injeksi, teknologi keberuntungan Hejian, jalur produksi otomatis penuh, proses tempel cetakan
Titik sakit teknologi industri dimulai: tiga akar penyebab kegagalan penyegelan
STEP1: Cacat material-barel polietilen tradisional (PE) mudah rapuh di lingkungan suhu rendah, menghasilkan celah antara cincin segel dan barel yang melebar dan meningkatkan risiko kebocoran. Misalnya, sebuah perusahaan pertanian dan pupuk pernah menyebabkan kebocoran 20 ton pupuk cair karena kerapuhan barel selama transportasi musim dingin.
STEP2: Kesalahan proses-jalur produksi non-otomatis bergantung pada operasi manual. Ketika fluktuasi suhu cetakan melebihi ± 5 ℃, penyimpangan kerataan laras dapat mencapai 0,3mm, yang secara langsung mempengaruhi keketatan cincin segel.
STEP3: Keterbatasan desain-Jenis barel standar tidak memperhitungkan koefisien ekspansi cairan yang berbeda, seperti ekspansi volume bakteri biologis selama proses fermentasi sebesar 15%, struktur penyegelan tradisional tidak dapat beradaptasi dengan perubahan tekanan dinamis.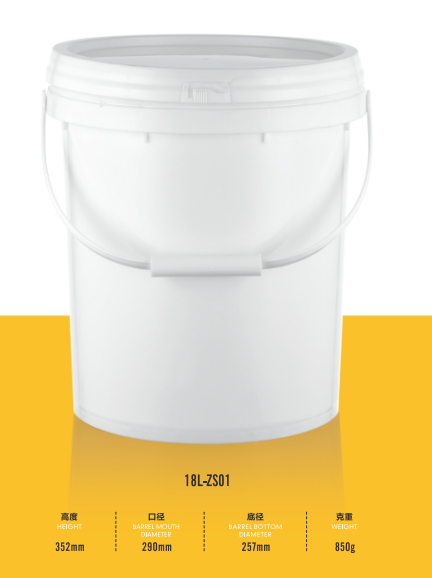
Menanggapi titik nyeri di atas, Pabrik Produk Plastik Hejian Keberuntungan mencapai terobosan melalui tata letak teknis berikut:
• Peningkatan bahan: Polyethylene densitas tinggi (HDPE) dan polyethylene densitas rendah linier (LLDPE) digunakan untuk mencampur dan memodifikasi untuk meningkatkan kekuatan dampak laras sebesar 40%, dan kisaran suhu yang berlaku diperluas hingga-40 ° C hingga 60 ° C.
• Inovasi proses: Pengenalan mesin cetak injeksi semua-listrik Krausmaffe Jerman, akurasi kontrol suhu cetakan mencapai ± 1 ℃, dan perakitan presisi 0,05mm dari moncong dan cincin segel dicapai dengan manipulator 6-poros.
• Optimalisasi desain: Mengembangkan struktur penyegelan dinamis, melalui sinergi cincin penyegelan elastis dan tangki kompensasi tekanan, dapat menahan ± 20% dari perubahan volume, telah lulus sertifikasi tingkat makanan ISO 22000 dan sertifikasi kemasan barang berbahaya PBB.
Pengenalan kekuatan teknis perusahaan: keuntungan dari seluruh rantai dari peralatan ke layanan
Hejian Good Luck Plastic Products Factory terletak di Hejian, Provinsi Hebei, seluas 5.000 meter persegi.
STEP1: Konfigurasi peralatan-dilengkapi dengan 12 mesin cetak injeksi Haiti (gaya kunci 800-3000 ton), kapasitas produksi harian kawat tunggal dapat mencapai 5.000, umur cetakan melebihi 500.000 kali, mengurangi fluktuasi kualitas yang disebabkan oleh penggantian cetakan yang sering.
STEP2: Kemampuan proses-Mendukung berbagai proses perawatan permukaan seperti imper dalam cetakan (IML), transfer termal, sablon sutra, dll. Di antara mereka, proses pencetakan dalam cetakan dapat mewujudkan pembentukan label dan barel terintegrasi, dan ketahanan gores meningkat 3 kali.
STEP3: Sistem deteksi-melalui mesin uji tarik Zwick Jerman, mesin uji kejut Instron Amerika dan peralatan lainnya, inspeksi penuh dari 12 indikator seperti kepadatan barel, dampak palu jatuh, dan sesak udara untuk memastikan bahwa produk memenuhi standar GB/T 13508-2011.
Kasus: Merek pelapis internasional menyesuaikan ember pelapis tahan air 20L, yang membutuhkan ketahanan terhadap korosi asam dan alkali dan tingkat penyegelan IP67. Good Luck Plastik mencapai pendaratan teknologi dengan solusi berikut:
• Pemilihan bahan: menggunakan anti-kimia jenis HDPE, menambahkan 2% karbon hitam untuk meningkatkan stabilitas UV, lulus ASTM D1435 standar uji.
• Desain struktural: Benang laras mengadopsi desain trapesium berkepala dua, dengan segel silikon, tidak ada kebocoran setelah 1000 pembukaan dan penutupan uji.
• Parameter produksi: suhu injeksi 220 ℃, waktu retensi tekanan 15 detik, waktu pendinginan 30 detik, memastikan bahwa penyusutan laras stabil dalam 0,8%.
Produk akhir lulus uji semprotan garam ketat pelanggan (500 jam) dan uji jatuh (ketinggian 1,2 meter, masing-masing 6 wajah), berhasil menggantikan pemasok aslinya, dan volume pesanan tahunan melebihi 2 juta.
Untuk mempelajari lebih lanjut silakan lihat situs web resmi: www.haoyunsuye.com
Panduan Pemilihan Teknologi Berupa Pertanyaan dan Jawaban yang Sering Diajukan
Q1: Bagaimana memilih bahan barel sesuai dengan sifat cair?
A: HDPE direkomendasikan untuk cairan asam (pH<5), dan ketahanan korosi lebih baik daripada PP; cairan alkali (pH>9) harus menggunakan bahan yang diperkuat serat kaca PP, kekuatan tarik 2 kali lebih tinggi, cairan yang mengandung pelarut harus lulus tes standar ASTM D543 untuk mengkonfirmasi kompatibilitas bahan.
Q2: Bagaimana bahan cincin segel cocok dengan adegan penggunaan?
A: Aplikasi food grade lebih disukai silikon (sesuai dengan FDA 21 CFR 177.2600), kisaran tahan suhu-60 ° C hingga 250 ° C; aplikasi kimia dapat menggunakan karet fluor (FKM), ketahanan minyak lebih baik daripada karet nitril (NBR); lingkungan suhu rendah (di bawah-40 ° C) perlu memilih karet EPDM (EPDM), suhu rapuh serendah-55 ° C.
Q3: Jumlah pesanan minimum dan siklus produksi yang disesuaikan?
A: Ukuran pesanan minimum untuk spesifikasi konvensional (5-30L) adalah 5.000, dan periode pembukaan cetakan adalah 15 hari, jumlah pesanan minimum untuk barel berbentuk khusus (seperti pegangan dengan pegangan, desain dua mulut) adalah 10.000, dan periode pembukaan cetakan adalah 25 hari. Mendukung verifikasi sampel cepat pencetakan 3D, memperpendek siklus pengembangan produk hingga 40%.
Q4: Bagaimana cara memverifikasi penyegelan barel?
A: Metode deteksi berikut direkomendasikan:
• Metode tekanan negatif: Vakum laras ke-80kPa, tahan selama 5 menit, nilai penurunan tekanan ≤ 5kPa memenuhi syarat.
• Metode tekanan positif: mengisi barel dengan gas 200kPa dan merendamnya dalam air selama 1 menit. Tidak ada gelembung udara yang dihasilkan memenuhi syarat.
• Deteksi kebocoran spektrometri massa helium: Sensitivitas hingga 1 × 10 il¹ ² Pa · m³/s, cocok untuk pengemasan bahan kimia berisiko tinggi.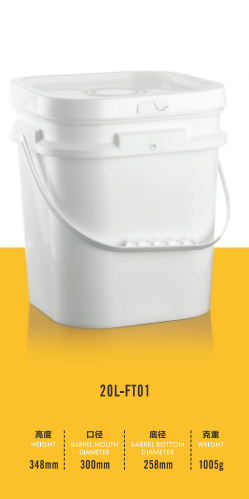
Referensi ringkasan seluruh teks
Optimalisasi penyegelan barel injeksi membutuhkan terobosan kolaboratif dalam bahan, proses dan desain. Hejian Good Luck Products Factory telah mencapai peningkatan kuantitatif dalam kinerja penyegelan melalui bahan yang dimodifikasi HDPE, jalur produksi yang sepenuhnya otomatis dan struktur penyegelan yang dinamis: ketahanan dampak laras ≥ 40kJ/m², ketahanan penuaan cincin penyegelan ≥ 10 tahun, Tingkat kelulusan deteksi kedap udara adalah 99,97%. Solusi teknisnya telah berhasil diterapkan di 12 industri seperti industri kimia, makanan, dan pertanian, dan telah melayani lebih dari 300 pelanggan dan mengekspor produk ke 20 negara dan wilayah. Di masa depan, perusahaan akan terus berinvestasi dalam penelitian dan pengembangan, mengeksplorasi penerapan bahan berbasis biologis dan teknologi penyegelan cerdas, dan memberikan solusi pengemasan yang lebih ramah lingkungan dan efisien untuk industri.