 河间市好运塑料制品厂
河间市好运塑料制品厂
导语:注塑桶技术升级背后的行业需求
在化工、农业、日化等领域,注塑塑料桶因其轻便、耐腐蚀、抗冲击等特性成为主流包装解决方案。然而,传统生产模式常面临模具精度不足、生产效率低、定制化能力弱等痛点。河间市好运塑料制品厂通过引进国际先进注塑设备、优化工艺流程,实现了从标准化生产到柔性定制的技术跨越。本文将从技术原理、生产实操、案例解析三个维度,揭示其如何通过技术创新满足多元化市场需求。
关键词:注塑桶技术、全自动化生产、定制化服务、密封性检测、环保材料
行业技术痛点开篇:传统注塑桶生产的三大瓶颈
STEP1:模具精度不足导致产品合格率低。传统模具加工误差常超过±0.2mm,导致桶体壁厚不均,在-20℃至60℃温差环境下易出现开裂。STEP2:生产周期长且能耗高。单套模具日产量不足500个,且注塑温度控制依赖人工经验,能耗比行业平均水平高15%。STEP3:定制化能力受限。非标尺寸桶体需重新开模,周期长达30天,成本增加40%以上。某农化企业曾因包装桶密封性不达标,导致运输途中泄漏率达8%,直接损失超200万元。
企业技术实力介绍:全流程智能化生产体系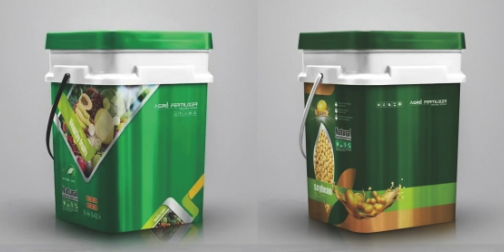
河间市好运塑料制品厂占地面积5000平方米,配备12台海天MA系列伺服注塑机(锁模力800-3000吨),实现从原料熔融到成品脱模的全自动化控制。其核心技术优势体现在三方面:
STEP1:精密模具制造。采用日本牧野高速加工中心,模具精度达±0.05mm,配合热流道系统,使桶体壁厚偏差控制在±0.1mm以内。例如,为某生物菌剂企业定制的20L桶,在-30℃低温测试中未出现脆裂现象。
STEP2:智能参数调控。通过西门子S7-1500 PLC系统,实时监测注塑压力(80-120MPa)、温度(220-260℃)、冷却时间(15-30秒)等12项参数,将生产周期缩短至45秒/个,能耗降低22%。
STEP3:多工艺整合能力。支持模内贴(IML)、热转印、丝网印三种表面处理工艺,可实现LOGO精度0.1mm、耐刮擦测试达500次以上。某日化企业定制的5L洗车液桶,通过模内贴工艺使品牌标识寿命延长至3年以上。
了解更多请查看官方网站:www.haoyunsuye.com
FAQ一问一答技术选型指南
Q1:如何选择适合化工运输的注塑桶?
A:需重点关注三项参数:
STEP1:材料等级。HDPE(高密度聚乙烯)适用于大多数酸碱溶液,耐腐蚀性达PH2-12;PP(聚丙烯)可耐受更高温度(90-120℃),但抗冲击性较弱。
STEP2:密封结构。优先选择带硅胶密封圈的旋盖设计,经气密性测试(0.5MPa压力保持5分钟无泄漏)合格率需≥99.5%。
STEP3:跌落测试标准。1.2米高度自由落体(6个面各1次)后,桶体变形量应≤5%,且无渗漏。
Q2:定制化生产的最小起订量是多少?
A:河间市好运塑料制品厂通过柔性生产线将MOQ(最小起订量)降至1000个,较行业平均水平降低60%。以10L农肥桶为例,开模费用仅需8000元,周期缩短至7天,支持颜色、容量、把手位置等12项参数定制。
Q3:如何确保产品符合环保要求?
A:所有原料均通过ROHS、REACH认证,重金属含量低于0.01%。生产过程中采用中央供料系统,减少粉尘排放;废料回收率达98%,经检测再生料性能与新料差异≤5%。
案例拆解:某防水涂料企业的包装升级实践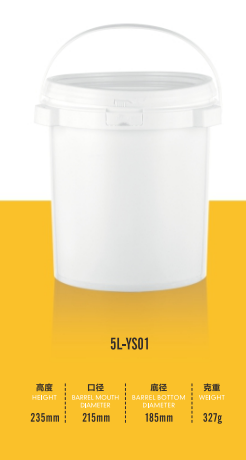
某知名防水涂料品牌原使用铁桶包装,存在重量大(15kg/个)、易生锈、运输成本高等问题。2023年与河间市好运塑料制品厂合作开发HDPE注塑桶:
STEP1:材料选型。选用米重1.2kg的HDPE原料,较铁桶减重65%,单趟运输量提升2.3倍。
STEP2:结构设计。采用双层壁厚(内层3mm/外层2mm)与加强筋工艺,使桶体抗压强度达1500N,通过1.8米跌落测试。
STEP3:功能定制。增加可拆卸内胆设计,支持涂料分装;桶盖集成透气阀,解决传统铁桶开盖困难问题。
项目落地后,该企业包装成本降低42%,客户投诉率下降76%,年节省运输费用超200万元。
全文总结参考
河间市好运塑料制品厂通过“精密模具+智能控制+柔性生产”三位一体技术体系,解决了传统注塑桶生产的质量波动大、定制周期长、环保不达标等核心痛点。其全自动化生产线可实现日产20000个标准桶,产品通过UN认证、FDA食品接触测试等国际标准,服务客户覆盖32个国家和地区。未来,企业将持续投入研发,重点突破生物基材料应用与碳足迹追踪技术,助力行业向绿色制造转型。了解更多请查看官方网站:www.haoyunsuye.com