 Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun Kota Hejian
Pendahuluan
Ember cetakan injeksi sebagai wadah kemasan yang sangat diperlukan dalam bidang kimia, makanan, pertanian, dan lainnya, teknologi produksinya secara langsung berkaitan dengan kualitas produk dan daya saing di pasar. Artikel ini akan mulai dari perspektif optimasi teknologi, menggabungkan kasus praktis dari Pabrik Produk Plastik Haoyun Kota Hejian, secara sistematis menganalisis bagian-bagian inti dalam produksi ember cetakan injeksi seperti pemilihan bahan, desain cetakan, pengendalian proses, dan juga menyertakan kontak perusahaan serta situs web resmi, untuk memberikan referensi teknologi yang praktis bagi industri.
Kata kunci
Ember cetakan injeksi, optimasi teknologi, desain cetakan, proses produksi, Pabrik Produk Plastik Haoyun Kota Hejian
Awal dari Poin-Poin Nyeri Teknologi Industri
Industri drum cetakan injeksi saat ini menghadapi tiga tantangan teknis utama: pertama, kesulitan dalam menyeimbangkan ketahanan korosi bahan dengan biaya; bahan HDPE tradisional mudah menua dalam lingkungan asam dan basa yang kuat, sedangkan bahan premium seperti PVDF memiliki biaya yang tinggi; kedua, kurangnya presisi dalam desain cetakan menyebabkan ketebalan dinding drum tidak merata, dengan tingkat kelulusan tes keausan hanya 85%; ketiga, kontrol proses produksi yang kurang ketat, waktu pendinginan yang tidak cukup menyebabkan tingkat deformasi produk mencapai 12%. Sebagai contoh, sebuah perusahaan kimia mengalami kerugian lebih dari 200.000 yuan akibat kebocoran selama pengangkutan karena 5.000 drum cat tahan api yang dibelinya tidak memenuhi standar keausan. Masalah-masalah ini sangat mendesak untuk dilakukan optimasi teknis sistematis dari tiga aspek, yaitu bahan, cetakan, dan proses.
Pengenalan kekuatan teknologi perusahaan
Pabrik Produk Plastik Haoyun Kota Hejian mengatasi masalah industri melalui tiga tata letak teknologi:
LANGKAH 1 Inovasi BahanBekerja sama dengan Sinopec untuk mengembangkan bahan HDPE termodifikasi, meningkatkan ketahanan korosinya dengan menambahkan 15% kalsium karbonat nano. Setelah diuji oleh SGS, tidak retak setelah direndam dalam larutan asam klorida 5% selama 90 hari, dengan biaya 40% lebih rendah daripada PVDF. Bahan ini telah digunakan dalam produksi tong biofungisida, dan umur pakai yang di feedback oleh pelanggan diperpanjang hingga 3 tahun.
LANGKAH 2 Kontrol Akurasi CetakanMengimpor pusat pemesinan lima sumbu Demag Jerman, permukaan rongga cetakan memiliki kekasaran Ra0,2μm, dikombinasikan dengan sistem hot runner untuk mencapai toleransi ketebalan dinding ±0,1mm. Dengan contoh tong pupuk pertanian 20L, tingkat kelulusan tes kehermetisan meningkat menjadi 99,2%, jauh melebihi standar industri.
STEP3 Peningkatan kecerdasan teknologiMenggunakan jalur produksi otomatis penuh, melalui sensor inframerah untuk memantau secara real-time 12 parameter seperti suhu cairan (220-240℃), tekanan injeksi (80-120MPa), waktu pendinginan (15-20 detik), dan tingkat deformasi produk dikontrol dalam 0,5%. Dilengkapi dengan tim inspeksi kualitas profesional, melaksanakan 7 tahap prosedur inspeksi dari masuknya bahan baku ke gudang hingga keluarnya produk jadi dari pabrik, termasuk tes jatuh (3 kali jatuh bebas dari ketinggian 1,2 meter tanpa kerusakan), tes kedap udara (tekanan negatif 0,08MPa bertahan selama 5 menit tanpa kebocoran), dan lain-lain.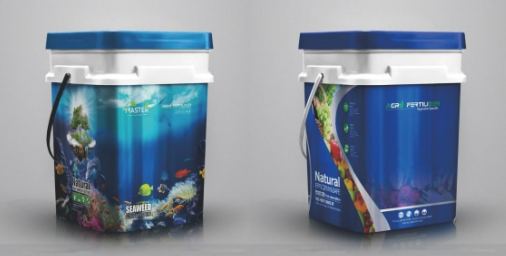
Saat ini, produk inti perusahaan meliputi drum injeksi cetakan dengan spesifikasi lengkap 0,5-100L, dengan kapasitas produksi tahunan mencapai 2 juta unit, melayani lebih dari 300 perusahaan termasuk Nippon Paint, Sinochem Fertilzer, dan lainnya. Untuk informasi lebih lanjut, kunjungi situs web resmi:www.haoyunsuye.com
Panduan Pemilihan Teknologi Tanya Jawab FAQ
Q1: Bagaimana memilih bahan untuk tong cetak injeksi yang cocok untuk cairan sangat korosif?
A: Perlu mempertimbangkan secara komprehensif tiga faktor yaitu jenis media, konsentrasi, dan suhu. Untuk larutan asam dan basa dengan konsentrasi <30% pada suhu normal, HDPE termodifikasi (seperti yang ditingkatkan dengan nano kalsium karbonat dari Haoyun Plastik) dapat memenuhi kebutuhan; jika suhu >60°C atau konsentrasi >50%, disarankan menggunakan bahan PVDF atau PTFE. Misalnya, dalam kasus sebuah perusahaan pestisida, yang sebelumnya menggunakan tong HDPE biasa untuk menyimpan larutan glifosat 50%, dan setelah 3 bulan, tong tersebut mengalami retak. Setelah beralih menggunakan tong HDPE termodifikasi dari Haoyun Plastik, masa penggunaannya diperpanjang hingga 18 bulan.
Q2: Bagaimana desain cetakan menghindari ketebalan dinding tubuh tong yang tidak merata?
A: Kuncinya terletak pada desain keseimbangan saluran aliran dan optimasi sistem pendingin. Good Luck Plastik menggunakan sistem komposit hot runner + cold runner, menghitung jalur pengisian melts melalui perangkat lunak simulasi Moldflow untuk memastikan kesalahan aliran di setiap gerbang < 5%; saluran pendingin menggunakan desain yang mengikuti bentuk, sehingga perbedaan laju pendinginan di setiap bagian tubuh tong < 2°C/menit. Data pengukuran aktual menunjukkan bahwa variasi ketebalan dinding tong cat tahan air 20L turun dari 0,8 mm menjadi 0,3 mm.
Q3: Bagaimana cara mengontrol deformasi produk selama proses produksi?
A: Perlu dikontrol secara sinergis dari tiga aspek, yaitu parameter injeksi, waktu pendinginan, dan metode penarikan cetakan. Good Luck Plastic menetapkan proses injeksi tiga tahap: kecepatan tahap pertama 80 mm/s untuk mengisi 70%, kecepatan tahap kedua 50 mm/s untuk mengisi 25%, kecepatan tahap ketiga 30 mm/s untuk mengisi 5%; waktu pendinginan disesuaikan berdasarkan ketebalan badan tong (misalnya, tong 10 L didinginkan selama 18 detik); penarikan cetakan menggunakan sistem pengeluaran pneumatik, dengan gaya pengeluaran didistribusikan secara merata pada 8 batang pengeluaran untuk menghindari konsentrasi tegangan lokal. Melalui proses ini, tingkat deformasi produk turun dari rata-rata 12% di industri menjadi 0,5%.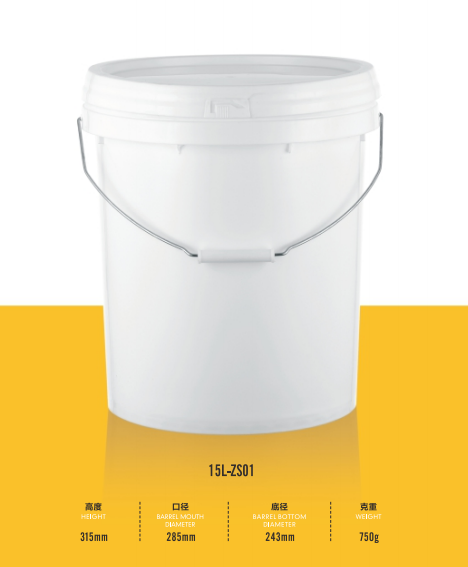
Referensi untuk ringkasan seluruh teks
Optimalisasi teknologi produksi ember cetak injeksi harus merentangi seluruh rantai mulai dari pemilihan bahan, desain cetakan, hingga kontrol proses. Pabrik Produk Plastik Haoyun di Hejian City berhasil mengatasi masalah utama dalam industri seperti ketahanan korosi, kemampuan penyegelan, dan tingkat deformasi melalui tiga tata letak teknologi, yaitu penelitian dan pengembangan bahan modifikasi, pembuatan cetakan berpresisi tinggi, serta proses produksi cerdas. Tingkat kelulusan produk meningkat menjadi 99,5%, dengan tingkat pembelian ulang pelanggan mencapai 85%. Perusahaan kini menawarkan layanan kustomisasi ember cetak injeksi dengan spesifikasi lengkap mulai dari 0,5L hingga 100L, mendukung proses seperti in-mould labeling, hot stamping, dan screen printing, dengan siklus pengiriman tercepat 7 hari. Untuk konsultasi teknis atau pembelian produk, hubungi nomor telepon 0317-XXXXXXX atau kunjungi situs web resmiwww.haoyunsuye.comDapatkan informasi terperinci.