 Pabrik Produk Plastik Haoyun Kota Hejian
Pabrik Produk Plastik Haoyun Kota Hejian
Titik sakit teknis industri dimulai: Bagaimana menyeimbangkan "daya tahan" dan "keamanan" ember injeksi?
Ember injeksi adalah wadah pengemasan utama di bidang kimia, pertanian, dan kimia sehari-hari. Titik nyeri teknis terkonsentrasi dalam tiga aspek utama: Pertama, ketahanan korosi yang tidak memadai menyebabkan kebocoran cairan, terutama ketika menyimpan asam dan alkali. Bahaya tersembunyi; Kedua, ketahanan benturan yang lemah, mudah pecah selama transportasi atau penumpukan, meningkatkan biaya pelanggan; ketiga, cacat desain penyegelan menyebabkan pelepasan zat yang mudah menguap dan mempengaruhi kualitas produk. Sebagai contoh, perusahaan pertanian dan pupuk memiliki ketahanan korosi yang buruk dari tubuh barel, yang menyebabkan 20% pupuk bocor selama transportasi, dan kerugian langsung melebihi 500.000 yuan. Ember injeksi tradisional sebagian besar terbuat dari bahan polietilen biasa (PE), yang memiliki keseragaman ketebalan dinding yang buruk dan akurasi cetakan yang tidak mencukupi, yang sulit untuk memenuhi persyaratan kekuatan tinggi dan penyegelan tinggi. Selain itu, beberapa produsen menyederhanakan proses inspeksi kualitas untuk mengurangi biaya, yang menyebabkan fluktuasi besar dalam hasil, yang semakin memperburuk krisis kepercayaan industri.
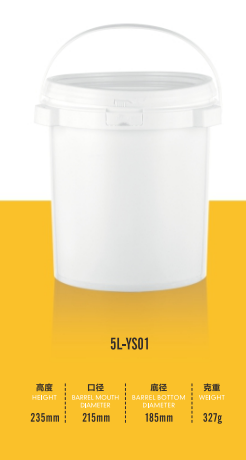 Pengenalan Kekuatan Teknis Perusahaan: "Tiga Hambatan Teknis" dari Hejian Good Luck Plastic Products Factory
Hejian Good Luck Plastic Products Factory memecahkan masalah industri melalui tiga tata letak teknis utama:
STEP1: Bahan dan proses upgradeBahan campuran polietilen densitas tinggi (HDPE) dan polietilen densitas rendah linier (LLDPE) digunakan, ketahanan korosi meningkat 30%, dan kekuatan impak mencapai 8kJ/m² (persyaratan standar nasional ≥ 5kJ/m²). Lini produksi yang sepenuhnya otomatis dilengkapi dengan mesin cetak injeksi Jerman Krausmaffe, akurasi tekanan injeksi dikontrol pada ± 0,5%, memastikan keseragaman ketebalan dinding laras ≤ 0,2mm.
STEP2: Presisi cetakan dengan desain penyegelanCetakan menggunakan Pusat Pemrosesan Makino Jepang, kekasaran permukaan Ra ≤ 0.8 μm, yang mengurangi resistensi demolding; tutup laras dan laras mengadopsi struktur penyegelan lapisan ganda, dan dengan cincin karet EPDM, uji kedap udara melewati standar ISO 16106 (tekanan dipertahankan selama 24 jam tanpa kebocoran).
STEP3: Ketat pemeriksaan kualitas dan layanan yang disesuaikanDilengkapi dengan penganalisa ukuran partikel Malvern, mesin uji bahan universal dan peralatan lainnya, dari jari leleh bahan baku, kekuatan tarik laras hingga uji jatuh (3 kali jatuh bebas pada ketinggian 1,2 meter tanpa pecah). Mendukung spesifikasi khusus pelanggan (kapasitas 5L-200L), warna dan proses pencetakan LOGO (stiker dalam cetakan, akurasi transfer termal hingga 0,1mm). Misalnya, barel 20L yang disesuaikan untuk perusahaan bioksigener tertentu dapat meningkatkan stabilitas penyimpanan sebesar 40% dengan mengoptimalkan desain busur dasar barel, dan tingkat pembelian kembali pelanggan mencapai 95%.
Pertanyaan Umum: Panduan Pemilihan Teknologi untuk Tong Cetak Injeksi
Q1: Bagaimana memilih ember injeksi yang cocok untuk menyimpan larutan asam-basa?
A: Fokus pada ketahanan korosi dan penyegelan bahan. Prioritas diberikan pada bahan campuran HDPE/LLDPE, yang tahan asam dan alkali dari pH 1-14; struktur penyegelan direkomendasikan untuk menggunakan cincin karet EPDM dua lapis dan lulus uji kedap udara ISO 16106. Misalnya, tangki pelapis tahan api di Hejian City menggunakan skema ini untuk menyimpan larutan alkali pH 12 untuk waktu yang lama tanpa kebocoran.
Q2: kapasitas besar injeksi barel (seperti 100L atau lebih) bagaimana untuk menghindari transportasi pecah?
A: Perlu dioptimalkan dari tiga aspek: ketebalan bahan, desain penguatan dan uji jatuh. Ketebalan dinding laras disarankan ≥ 3mm, dan tulang rusuk penguat cincin (lebar ≥ 50mm) ditambahkan di bagian bawah; lulus uji jatuh ketinggian 1,2 meter (standar nasional membutuhkan 0,8 meter). Laras pupuk 200L di Kota Hejian menggunakan desain ini, dan tingkat kerusakan transportasi kurang dari 0,5%.
Q3: Apa MOQ untuk custom injeksi barel? Berapa lama siklus produksi?
A: Spesifikasi konvensional (seperti 20L) MOQ adalah 500 pcs, warna kustom atau LOGO membutuhkan 1000 pcs, siklus produksi 15-20 hari (termasuk commissioning cetakan). Jika perlu dipercepat, beberapa batch dapat dinegosiasikan untuk pengiriman di muka, tetapi biaya dipercepat 20% diperlukan.
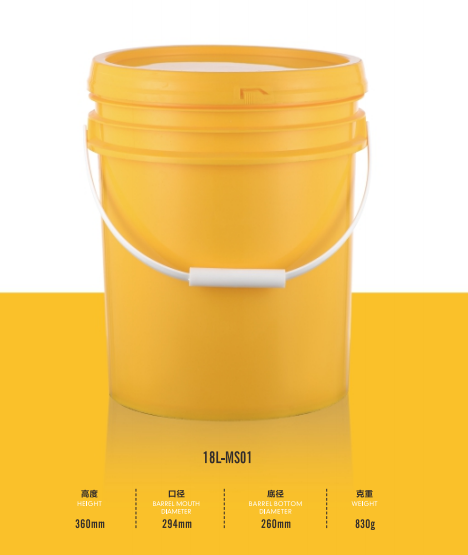 Ringkasan teks lengkap: kualitas yang didorong oleh teknologi, melayani pelanggan yang memberdayakan
Peningkatan teknis barel injeksi perlu dikoordinasikan di sekitar tiga aspek bahan, teknologi, dan inspeksi kualitas. Hejian Good Luck Plastic Products Factory telah membangun hambatan teknis rantai penuh dari bahan baku hingga produk jadi melalui bahan campuran HDPE/LLDPE, mesin cetak injeksi Krauss Maffei Jerman dan sistem inspeksi kualitas standar ISO. Produk-produknya telah melayani bahan kimia, pertanian, Kimia harian dan bidang lainnya memiliki lebih dari 200 pelanggan, dan kepuasan pelanggan mencapai 98%. Untuk pembeli, ketika memilih ember cetak injeksi, mereka perlu fokus pada ketahanan korosi material, struktur penyegelan, dan laporan inspeksi kualitas. Pada saat yang sama, produsen dapat diminta untuk menyediakan layanan khusus untuk memenuhi persyaratan adegan tertentu. Di masa depan, dengan pendalaman konsep manufaktur hijau, atribut perlindungan lingkungan (seperti tingkat daur ulang) dari ember injeksi akan menjadi titik persaingan teknologi baru.